
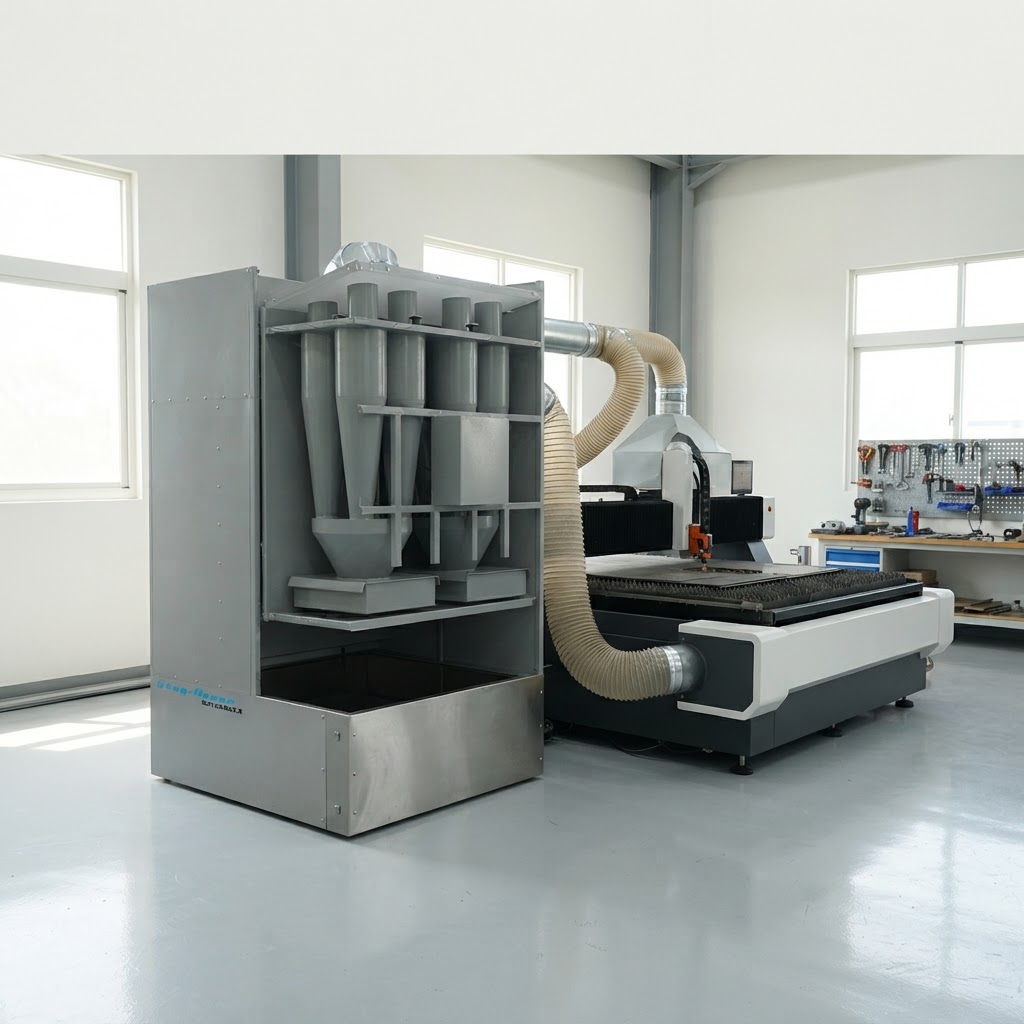
本案為兩昌集塵於桃園八德完成的雷射切割集塵工程。電漿與雷射切割在切割面產生高溫煙塵與金屬氧化物,以下吸式切割台與分區抽氣處理,改善廠內能見度與切割品質。
BACKGROUND
產業背景
電漿切割與光纖雷射切割是鈑金、鋼構與機械製造業常用的切割方式,具有速度快、精度高的優點。但切割過程中金屬被高溫熔化與氣化,會產生大量細微的金屬氧化物煙塵與火花。切割台面積通常很大,若只在局部設置簡易抽氣,大尺寸板料切割時煙塵就會逸散到整個廠房,影響操作人員視線與健康,也讓鄰近區域的設備蒙上一層金屬粉塵。
CHALLENGE
現場問題
切割台下方煙塵大量上衝,操作人員視線受阻;既有簡易抽氣僅覆蓋局部,大尺寸板料切割時煙塵逸散至整廠。
SPECIFICATION
系統規格
- 製程
- 電漿切割・光纖雷射切割
- 污染物
- 金屬煙塵・氧化物
- 集塵型式
- 下吸式切割台+分區風門
- 安全
- 火星攔截・沉降室
ANALYSIS
粉塵與污染特性分析
電漿切割與光纖雷射切割都是以高溫熔化金屬,切割過程中金屬蒸氣迅速氧化冷凝,形成大量細微的金屬氧化物煙塵,並伴隨熔渣與火花。煙塵主要往切割台下方噴出後再上衝,若切割台下方沒有有效抽氣,煙塵會在操作者面前形成煙幕。大尺寸板料切割時,切割頭移動範圍大,若全台面同時抽氣,風量需求會非常龐大。
DECISION
方案比較與選型
切割集塵最常見的問題是風量浪費:若整個切割台面同時抽氣,所需風量非常龐大,但實際上只有切割頭附近在產生煙塵。本案將切割台下方劃分為數個風室,並以電動風門連動切割頭位置,只開啟正在切割的區域。這樣能以較小的總風量,在切割點取得足夠的抽氣速度。管路前段則設置火星攔截與沉降室,避免高溫熔渣進入濾材。濾筒選用表面過濾型,以應對粒徑細小的金屬氧化物煙塵。
SOLUTION
設計邏輯
下吸式切割台
切割台下方劃分風室,依切割區域開啟對應抽氣。
分區風門控制
以電動風門隨切割頭位置切換,避免全區抽氣造成浪費。
火星攔截
管路前段加裝火星攔截與沉降室,保護濾材。
濾材選擇
金屬氧化物煙塵粒徑細,採表面過濾濾筒以維持效率。
SITE SURVEY
現場評估重點
雷射切割集塵的現場評估,會先確認切割設備的種類(光纖雷射或電漿)、功率、切割材質與板厚,這些因素決定了煙塵量與粒徑。電漿切割產生的煙塵量通常比雷射切割更大。評估時也會確認切割台的結構、分區方式與既有抽氣口位置,以及廠房內煙塵擴散的情形,作為分區抽氣與風量設計的依據。
CONSTRUCTION
施工與試車
切割台下方的風室與電動風門於停機期間改造,並與切割機控制系統連接,讓風門隨切割頭位置自動切換。火星攔截與沉降室安裝於集塵機前段。試車時以不同尺寸板料實際切割,確認各分區切換時的抽氣效果,並調整風門動作時間。
RESULTS
改善成果
- 切割區能見度提升,操作人員可清楚觀察切割線。
- 分區抽氣使實際抽氣量減少約 45%,風機耗電下降。
- 火星攔截後濾材壽命延長,無燒穿紀錄。
- 廠內懸浮微粒明顯降低,鄰近區域不再受煙塵影響。
EVALUATION
效益與驗收方式
驗收時以不同尺寸板料實際切割,確認各分區切換順暢、煙塵捕集有效。日常評估包括切割區能見度、風機耗電、濾材壽命與是否發生燒穿事件。分區抽氣帶來的節能效果,可透過改善前後的耗電紀錄比較,作為雷射切割集塵系統投資回收的依據。
MAINTENANCE
後續維護建議
- 每日清理沉降室與切割台下方的熔渣。
- 定期確認電動風門動作與切割頭位置同步。
- 依差壓變化安排濾筒清灰與更換。
COMPLIANCE
安全與法規注意事項
切割產生的金屬煙塵粒徑極細,長期吸入對健康有影響,作業區應依職業安全衛生相關規定進行作業環境監測。切割時的火花與高溫熔渣可能被吸入集塵系統,需設計火花攔截與防火配置。切割鋁、鎂等金屬時,粉塵具高爆炸性,需另行評估防爆設計。
FAQ
常見問題
Q:雷射切割集塵為什麼要分區抽氣?
雷射切割時只有切割頭附近會產生煙塵,全台面同時抽氣會浪費大量風量。雷射切割集塵採用分區風門,隨切割頭位置切換抽氣區域,能以較小的風量達到更好的捕集效果。
Q:切割煙塵會燒壞濾材嗎?
切割時的火花與高溫熔渣若直接進入濾材,可能造成燒穿。本案在前段設置火星攔截與沉降室,完成後未再發生濾材燒穿。
APPLICATIONS
延伸應用
分區抽氣與火星攔截的設計,也適用於火焰切割、水刀切割(需搭配水霧處理)、等離子刨槽與大型雷射切割機等設備。分區數量與風門切換方式需依切割台尺寸與切割速度規劃,並與設備廠商確認控制訊號的整合方式。
若您的工廠也有切割相關的粉塵、油霧或廢氣問題,歡迎與兩昌集塵聯繫。我們會依現場製程與產塵點評估,提供合適的雷射切割集塵規劃建議。
NOTE
本案例為真實工程專案,文章由工程師結合 AI 協作撰寫並校對。
