
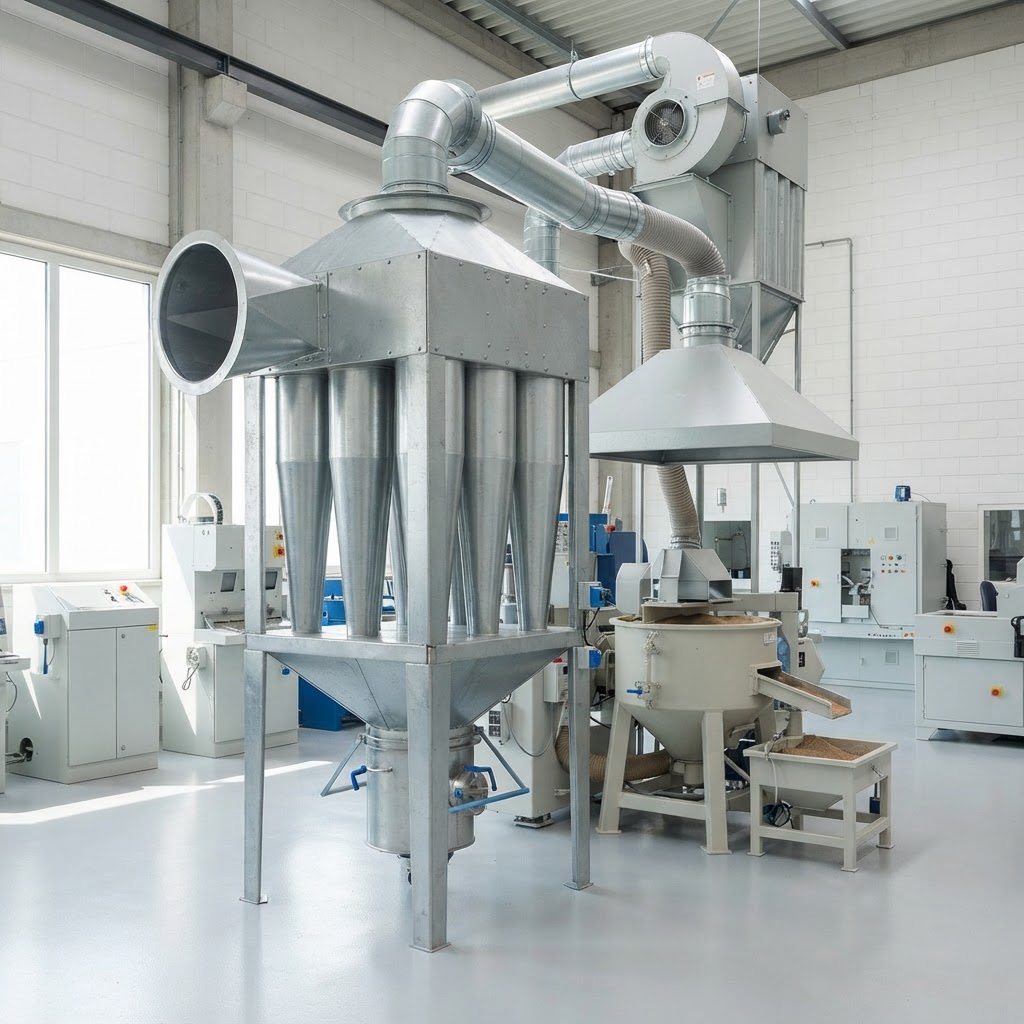
本案為兩昌集塵於桃園新屋完成的鑄造廠集塵工程。砂處理、混砂與澆注作業產生高濃度粉塵與煙霧,以分段抽氣、耐磨管路與預分離延長設備壽命。
BACKGROUND
產業背景
鑄造是機械產業的基礎工業,桃園新屋一帶有鑄造廠為汽車、機械與五金產業生產鑄件。鑄造廠是粉塵與煙霧問題最嚴重的產業之一:砂處理、混砂與落砂產生大量砂塵,澆注時高溫金屬液接觸砂模,則讓黏結劑燃燒產生帶焦味的煙霧。這兩種污染物性質完全不同,若用同一套方式處理,往往兩邊都效果不佳,管路與風機也會因砂塵磨耗而頻繁損壞。
CHALLENGE
現場問題
砂處理設備粉塵量大且磨耗性強,管路與風機磨損快;澆注煙霧向上擴散,與砂塵混合後附著於廠房結構。
SPECIFICATION
系統規格
- 製程
- 砂處理・混砂・澆注
- 污染物
- 砂塵・澆注煙霧
- 集塵型式
- 分段抽氣+旋風預分離
- 耐磨
- 耐磨彎頭與葉輪
ANALYSIS
粉塵與污染特性分析
鑄造廠的污染源可分為兩大類:一是砂處理、混砂與落砂時產生的砂塵,顆粒硬、量大、磨耗性極強;二是澆注時高溫金屬液接觸砂模,使黏結劑燃燒分解產生的煙霧,帶有焦味與細微微粒。砂塵會快速磨損管路與風機葉輪,煙霧則會往上擴散並與砂塵混合後附著在廠房結構上。兩種污染性質不同,需要分段處理。
DECISION
方案比較與選型
本案採「分段抽氣、依特性設計」的方式。砂處理、混砂與澆注分別設計罩型與支管:砂處理與混砂區以密閉罩捕集高濃度砂塵;澆注區則設置頂吸與側吸,控制煙霧擴散方向。管路彎頭採耐磨襯裡,風機選用耐磨葉輪;前段以旋風攔截砂粒,減少濾材磨耗與堵塞,回收的砂粒也能再利用。相較於單一大型系統,分段設計能依各區需求精準分配風量。
SOLUTION
設計邏輯
分段抽氣
砂處理、混砂與澆注分段抽氣,依各自特性設計罩型。
耐磨配置
管路彎頭採耐磨襯裡,風機選用耐磨葉輪。
預分離
旋風攔截砂粒,減少濾材磨耗與堵塞。
澆注煙霧處理
澆注區設置頂吸與側吸,控制煙霧擴散方向。
SITE SURVEY
現場評估重點
鑄造廠集塵的現場評估,會先確認鑄造方式、熔爐種類、鑄件材質與產量,以及砂處理系統的配置。鑄造廠的污染源包括熔解煙塵、澆注煙氣、砂處理粉塵與落砂粉塵,各有不同特性。評估時會確認各污染源的位置、產生時間與強度,並量測廠房內的粉塵與煙氣狀況,作為分區處理設計的依據。
CONSTRUCTION
施工與試車
施工前依砂處理、混砂與澆注三個區域的產塵方式分別設計罩型,並規劃各自的支管。耐磨彎頭與耐磨葉輪風機於停產期間安裝,澆注區的頂吸與側吸配合天車動線配置。試車時分區確認捕集效果,並記錄風機與管路的初始狀態作為日後磨耗比對。
RESULTS
改善成果
- 管路與風機磨損速度減緩,維修頻率下降。
- 廠房粉塵與煙霧明顯降低。
- 濾材壽命延長,壓損穩定。
- 砂粒回收再利用,降低耗材成本。
EVALUATION
效益與驗收方式
評估指標包括管路與風機的磨損速度與維修頻率、廠房粉塵與煙霧狀況、濾材壽命與壓損,以及砂粒回收量。施工完成時記錄的風機與管路初始狀態,可作為日後磨耗比對的基準,幫助鑄造廠集塵系統規劃預防性維護。
MAINTENANCE
後續維護建議
- 每季檢查耐磨彎頭與風機葉輪的磨耗情形。
- 旋風分離器回收的砂粒定期清運或回用。
- 依差壓變化安排濾材清灰與更換。
COMPLIANCE
安全與法規注意事項
熔解與澆注產生的高溫煙氣需注意管路耐溫與火花攔截;鑄造砂含結晶型游離二氧化矽,長期吸入可能造成矽肺症,作業區應依職業安全衛生相關規定進行粉塵作業管理與作業環境監測。鑄造廠排氣屬固定污染源,應依空氣污染防制相關規定確認許可、檢測與申報要求。
FAQ
常見問題
Q:鑄造廠集塵為什麼管路磨損特別快?
鑄造廠的砂塵顆粒硬且量大,高速撞擊彎頭與風機葉輪時磨耗嚴重。鑄造廠集塵系統需採用耐磨襯裡彎頭、耐磨葉輪,並在前段以旋風攔截砂粒。
Q:澆注煙霧可以和砂塵一起處理嗎?
兩者特性不同,本案採分段抽氣,砂處理區與澆注區各自依特性設計罩型,再匯入系統處理,捕集效果更好。
APPLICATIONS
延伸應用
分段抽氣、耐磨配置與旋風預分離的設計,也適用於精密鑄造、壓鑄後處理、砂模再生、耐火材料加工與各類高濃度磨耗性粉塵的作業。不同鑄造方式(砂模、殼模、消失模等)的產塵特性不同,設計時應依實際製程調整。
若您的工廠也有鑄造相關的粉塵、油霧或廢氣問題,歡迎與兩昌集塵聯繫。我們會依現場製程與產塵點評估,提供合適的鑄造廠集塵規劃建議。
NOTE
本案例為真實工程專案,文章由工程師結合 AI 協作撰寫並校對。
