
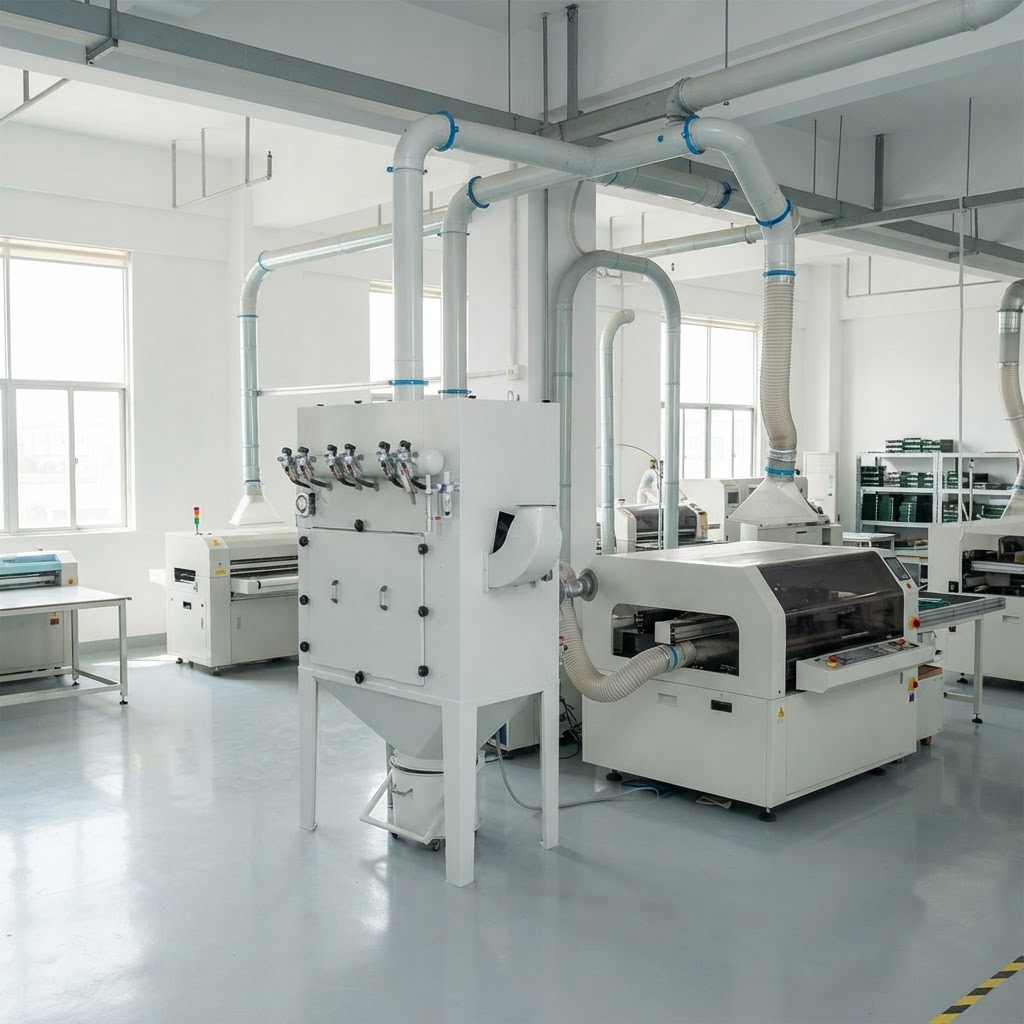
本案為兩昌集塵於桃園觀音完成的銅箔基板集塵工程。基板裁切與壓合後修邊產生玻纖與樹脂粉塵,以機台密閉抽氣與耐磨管路收集,避免粉塵污染壓合潔淨區。
BACKGROUND
產業背景
銅箔基板(CCL)是 PCB 的上游材料,由玻纖布、樹脂與銅箔壓合而成。基板在裁切與壓合後修邊時,會產生大量玻纖與樹脂粉塵。由於壓合工序對潔淨度要求很高,板面只要附著一點粉塵,壓合後就可能出現凹痕、氣泡或異物,直接造成報廢。因此銅箔基板廠的集塵重點,不只在於改善裁切區環境,更在於保護下游壓合區不受粉塵入侵。
CHALLENGE
現場問題
裁切機高速運轉使粉塵瞬間大量產生,既有抽氣罩距離過遠;粉塵飄入壓合區附著於板面,造成壓合不良與客訴。
SPECIFICATION
系統規格
- 製程
- 基板裁切・壓合修邊
- 污染物
- 玻纖粉塵・樹脂屑
- 集塵型式
- 機台密閉抽氣
- 管路
- 耐磨彎頭與主管
ANALYSIS
粉塵與污染特性分析
銅箔基板的裁切與壓合後修邊,會產生玻璃纖維、環氧樹脂與少量銅屑的混合粉塵。裁切機高速運轉時粉塵是瞬間大量噴出,而不是持續緩慢產生,因此罩口必須夠近、反應夠快。玻纖粉塵具磨耗性,會加速管路磨損;而細微的樹脂粉塵一旦飄進壓合區,附著在銅箔或板面上,就會在壓合時形成凹痕或異物,直接影響良率。
DECISION
方案比較與選型
改善方案從兩個方向同時著手:一是讓粉塵「不要產生擴散」,在鋸片周邊加裝密閉罩並於出料端補吸,避免粉塵隨板料帶出;二是讓粉塵「進不了壓合區」,透過正壓與氣簾形成屏障。團隊也評估過在壓合區另設空氣清淨設備,但那只是事後補救,不如從裁切源頭控制有效。管路部分則因玻纖磨耗性高,採用耐磨彎頭與主管,並依班產量規劃集塵桶容量與清灰排程,避免滿桶溢散。
SOLUTION
設計邏輯
裁切點密閉
鋸片周邊加裝密閉罩並於出料端補吸,粉塵不隨板料帶出。
耐磨管路
玻纖粉塵磨耗性高,彎頭與直管採耐磨配置。
壓合區正壓隔離
壓合區維持正壓並以氣簾阻隔,避免粉塵入侵。
集塵桶容量
依班產量計算集塵桶容量與清灰頻率,避免滿桶溢散。
SITE SURVEY
現場評估重點
銅箔基板集塵的現場評估,會先確認裁切、壓合後修邊與磨邊等工序的位置與產塵量,以及板材尺寸與裁切方式。銅箔基板粉塵含銅粉、玻璃纖維與樹脂,粒徑分布廣。接著確認既有集塵系統的抽氣點配置與實際風量,找出板材進出料時粉塵外逸的位置。評估時也會考量潔淨度要求,因為粉塵附著在板面會影響後續壓合與線路製作的良率。
CONSTRUCTION
施工與試車
施工前先確認裁切機鋸片周邊的可用空間與出料方向,製作密閉罩樣品試裝,確認不影響換刀與進出料。壓合區的氣簾與正壓調整配合空調系統一併施工。完工後量測裁切點罩內負壓、壓合區與裁切區之間的壓差,並追蹤一段時間的壓合良率作為驗收依據。
RESULTS
改善成果
- 壓合區板面粉塵污染問題消除,壓合不良率下降。
- 裁切機周邊積粉明顯減少,清潔工時縮短。
- 耐磨管路使維修週期由半年延長至一年以上。
- 集塵桶容量與清灰排程制度化,無滿桶溢散紀錄。
EVALUATION
效益與驗收方式
評估指標包括壓合不良率、裁切機周邊積粉狀況、清潔工時、耐磨管路的維修週期,以及集塵桶清灰紀錄。其中壓合不良率最能反映銅箔基板集塵系統對品質的實質貢獻,建議廠方持續追蹤並與改善前的數據比對。
MAINTENANCE
後續維護建議
- 依班產量排定集塵桶清空時間,並記錄清灰狀況。
- 每半年檢查耐磨彎頭與主管磨耗情形。
- 定期確認壓合區正壓與氣簾運轉是否正常。
COMPLIANCE
安全與法規注意事項
銅粉與樹脂粉塵具可燃性,集塵系統需確認接地與防靜電設計,必要時加入火星偵測與洩爆配置。玻璃纖維粉塵對皮膚與呼吸道有刺激性,作業人員應配戴防護具,並依職業安全衛生相關規定進行作業環境監測。收集的含銅粉塵可評估回收,其餘依廢棄物清理相關規定處理。
FAQ
常見問題
Q:銅箔基板集塵為什麼要做到裁切點密閉?
裁切時粉塵是瞬間大量噴出,若抽氣罩距離太遠,粉塵會在被抽走前就擴散。銅箔基板集塵在鋸片周邊加裝密閉罩並於出料端補吸,可以讓粉塵不隨板料帶出。
Q:壓合區為什麼要維持正壓?
壓合區維持比周邊略高的壓力,空氣就會由壓合區往外流,外部粉塵不容易進入。搭配氣簾阻隔,可有效降低板面受粉塵污染的風險。
APPLICATIONS
延伸應用
裁切點密閉與潔淨區正壓隔離的做法,也適用於軟板裁切、絕緣材料加工、複合板材切割與光學膜裁切等需要保護下游製程的作業。只要上游產塵、下游怕塵,就可以同時從源頭捕集與區域隔離兩方面規劃。
若您的工廠也有基板裁切相關的粉塵、油霧或廢氣問題,歡迎與兩昌集塵聯繫。我們會依現場製程與產塵點評估,提供合適的銅箔基板集塵規劃建議。
NOTE
本案例為真實工程專案,文章由工程師結合 AI 協作撰寫並校對。
